De verstekzaagsnede op een radiale zaag vergt precisie. Een afwijking van een halve graad op een vierdelig frame resulteert in een opening van enkele millimeters bij de montage. We gaan ervan uit dat u al bekend bent met de basisinstellingen van uw machine en dat u streeft naar meer precisie en herhaalbaarheid in uw verbindingen.
Afzuiging en wettelijke vereisten voor hardhoutstof
Een punt dat de meeste zaaghandleidingen negeren: de kwaliteit van de afzuiging beïnvloedt direct de precisie van de snede. Een slecht aangesloten afzuigkap laat zaagsel ophopen tussen het werkstuk en de aanslag, waardoor de werkelijke hoek enkele tienden van een graad verschuift, genoeg om een strakke verbinding in gevaar te brengen.
De Europese Unie heeft een bindende grenswaarde van 2 mg/m³ voor hardhoutstof (inhalabele fractie) op de werkplek vastgesteld, van kracht sinds 17 januari 2023. In Duitsland vereist de in februari 2025 herziene norm TRGS 553 een stofafzuiger van klasse M met een waarschuwingsmechanisme als minimum voor radiale en verstekzagen.
Concreet raden we aan om met een gesloten afzuigkap te werken, met een constant aangesloten stofzuiger van klasse M. Controleer de luchtstroom voor elke serie sneden. Naast de naleving van de regelgeving zorgt een schone snijlijn ervoor dat u de hoek visueel kunt controleren zonder het zaagsel bij elke snede weg te blazen.
Om goed te begrijpen hoe u een versteksnede met een radiale zaag kunt maken, moet u deze afzuigingseis al in overweging nemen bij het inrichten van uw werkplek.
Kalibratie van de hoek: methode met proefstuk in plaats van een gradenboog
De geïntegreerde gradenboog op de tafel van de radiale zaag dient als startpunt, niet als absolute referentie. Bij de meeste machines is de gegraveerde schaal onderhevig aan mechanische speling. We zien regelmatig afwijkingen die voldoende zijn om een zichtbare opening in de verbinding te creëren.
Controleprotocol met vier sneden
De meest betrouwbare methode om een hoek te valideren, is door vier identieke stukken te zagen, deze in een gesloten frame te monteren en de resterende opening bij de laatste verbinding te meten. Als het frame niet perfect sluit, wordt de totale fout gedeeld door acht (vier sneden, twee zijden per verbinding) om de correctie te berekenen die op de plaat moet worden toegepast.
- Neem vier stukken van dezelfde sectie, met een minimale lengte van 200 mm, in hetzelfde hout als uw eindstuk.
- Zaag elke uiteinde op 45 graden, dus in totaal acht sneden, zonder de instelling tussen de sneden te wijzigen.
- Monteer het frame tijdelijk met schilderstape en meet de resterende opening bij de laatste hoek.
- Corrigeer de plaat met een kwart van de gemeten afwijking, en herhaal de test totdat u een onzichtbare verbinding heeft.
Deze aanpak elimineert de onnauwkeurigheid van de gradenboog, het oog en het zaagblad zelf (vervorming, zijslijtage). Het proefstuk blijft de enige betrouwbare maatstaf voor een kwaliteitsverstekzaagsnede.
Kiezen en staat van het zaagblad voor nette versteksneden
Een zaagblad met afwisselende tanden en een hoog aantal tanden vermindert splinters, maar dat is slechts een deel van de oplossing. De bepalende factor is de staat van het carbide, niet het aantal tanden. Een zaagblad met 60 tanden dat licht bot is, levert een slechter resultaat dan een zaagblad met 48 tanden dat perfect scherp is.
Voor hardhout en gefineerd MDF raden we een zaagblad aan met een negatieve of nul aanvalshoek. De negatieve hoek voorkomt dat de tand in het hout “bijt” en trekt het werkstuk naar de aanslag in plaats van het weg te duwen, wat de snede stabiliseert.
Splinteren aan de uitgang van het zaagblad verminderen
Splinteren gebeurt altijd aan de uitgang van de tand. Bij een radiale zaag daalt het blad naar het werkstuk, waardoor splinters aan de onderzijde verschijnen. Voor sneden die zichtbaar zijn aan beide zijden:
- Breng een brede schilderstape aan op de snijlijn, aan de onderzijde van het werkstuk. De tape houdt de vezels vast tijdens het passeren van de tand.
- Stel de daalsnelheid in zodat het blad langzaam vooruitgaat in het laatste derde deel van de dikte, waar het hout niet meer wordt ondersteund.
- Vervang regelmatig de zaagsnede van de opofferingsplaat (spelingvrije insert). Een versleten insert laat ruimte onder het werkstuk, wat het splinteren bevordert.
Een nieuwe spelingvrije insert elimineert de meeste splinters zonder van zaagblad te wisselen of de snelheid te verlagen.
Aanslag en bevestiging van het werkstuk: de meest onderschatte foutbron
Bij een verstek van 45 graden duwt de zijcomponent van de snijkracht het werkstuk langs de aanslag. Als het werkstuk verschuift, zelfs met enkele tienden van een millimeter tijdens het dalen van het blad, zal de verbinding verschuiven.
De eenvoudigste oplossing is een klem met een cam die op de aanslag is bevestigd, die het werkstuk zonder vervorming vastklemt. Klemmen met veren zijn geschikt voor zacht hout, maar missen stijfheid bij eiken of beuken. De klem met een cam biedt constante ondersteuning, ongeacht de houtsoort.
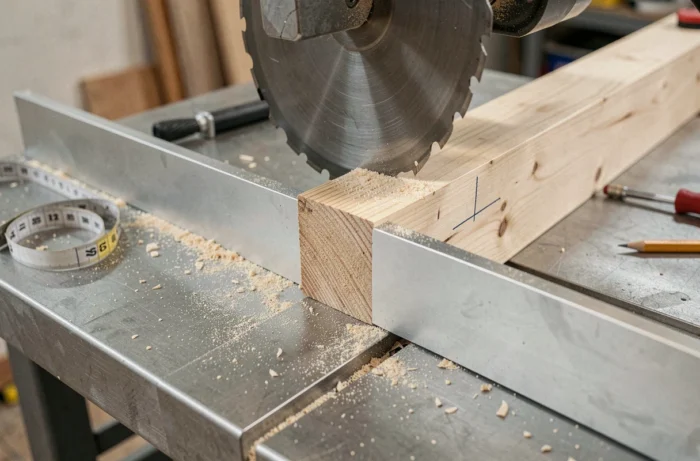
Een ander vaak over het hoofd gezien punt is de vlakheid van de aanslag zelf. Een licht gebogen aanslag creëert een steunpunt in twee punten, en het werkstuk draait onder de druk van de klem. We controleren de aanslag met een precisielat voor elke serie kritische versteksneden. Als er een deuk verschijnt, corrigeert een op maat gemaakte aluminium wig die op de aanslag is geplakt het probleem blijvend.
Coping: het alternatief voor verstek voor binnenhoeken van lijsten
Bij geprofileerde lijsten vormt het verstek in de binnenhoek een structureel probleem: het krimpen van het hout opent de verbinding door de seizoenen heen, ongeacht de zorgvuldigheid van de snede. De copingtechniek (coper snede) houdt in dat het profiel van de lijst op een van de twee stukken wordt uitgesneden, zodat het zich aanpast aan de contour van het andere stuk.
Het principe is eenvoudig: zaag het eerste stuk op 90 graden, geplaatst in de hoek. Het tweede stuk krijgt eerst een snede van 45 graden op de radiale zaag, en vervolgens wordt het zichtbare profiel met de decoupeerzaag langs de lijn van het verstek uitgesneden. Het gecopede stuk past in het eerste zonder afhankelijk te zijn van de exacte geometrie van de muur.
Deze methode is toepasbaar op plinten, kroonlijsten en lijsten. Het kost iets meer tijd per verbinding, maar het resultaat blijft stabiel in de tijd, zelfs op muren die geen perfecte hoek van 90 graden vormen.
De perfecte versteksnede hangt minder af van de machine dan van de controle van elke perifere variabele: afzuiging, kalibratie met proefstuk, staat van het carbide, bevestiging van het werkstuk. Het beheersen van deze vier parameters transformeert een standaard radiale zaag in een precisiegereedschap.