El corte a inglete en sierra radial no perdona el “casi”. Un desfase de medio grado en un marco de cuatro piezas produce una junta abierta de varios milímetros al ensamblar. Partimos del principio de que ya dominan el ajuste básico de su máquina y que buscan ganar en precisión y repetibilidad en sus ensamblajes.
Aspiración y normativas sobre el polvo de madera dura
Un punto que la mayoría de las guías de corte ignoran: la calidad de la aspiración modifica directamente la precisión del corte. Un capó de aspiración mal conectado permite que se acumule aserrín entre la pieza y el tope, lo que desplaza el ángulo real unos décimos de grado, suficiente para comprometer una junta ajustada.
La Unión Europea ha establecido un valor límite vinculante de 2 mg/m³ para el polvo de madera dura (fracción inhalable) en el lugar de trabajo, vigente desde el 17 de enero de 2023. En Alemania, la norma TRGS 553 revisada en febrero de 2025 impone un sistema de aspiración de clase M con dispositivo de alerta como mínimo para las sierras radiales y de inglete.
Concretamente, recomendamos trabajar con el capó de aspiración cerrado, con un aspirador de clase M conectado de forma permanente. Verifique el caudal antes de cada serie de cortes. Más allá de la conformidad, un área de corte limpia permite controlar visualmente el ángulo sin tener que soplar el aserrín en cada pasada.
Para entender bien cómo realizar un corte a inglete con una sierra radial, es necesario integrar esta restricción de aspiración desde la instalación del puesto de trabajo.
Calibración del ángulo: método por pieza de prueba en lugar de transportador
El transportador integrado en la mesa de la sierra radial sirve como punto de partida, no como referencia absoluta. En la mayoría de las máquinas, la graduación grabada presenta un juego mecánico. Observamos regularmente desfases que son suficientes para abrir una junta visible en el ensamblaje.
Protocolo de verificación en cuatro cortes
El método más fiable para validar un ángulo consiste en cortar cuatro trozos idénticos, ensamblarlos en un marco cerrado y medir el desfase residual en la última junta. Si el marco no cierra perfectamente, el error total se divide por ocho (cuatro cortes, dos caras por junta) para dar la corrección a aplicar en la base.
- Tome cuatro trozos de la misma sección, longitud mínima de 200 mm, en la misma madera que su pieza final.
- Corte cada extremo a 45 grados, es decir, ocho cortes en total, sin modificar el ajuste entre las pasadas.
- Ensamble el marco en seco con cinta de enmascarar y mida la apertura residual en el último ángulo.
- Corrija la base un cuarto de la diferencia medida, luego repita la prueba hasta obtener una junta invisible.
Este enfoque elimina la imprecisión del transportador, la del ojo y la de la hoja misma (desviación, desgaste lateral). La pieza de prueba sigue siendo el único estándar fiable para un corte a inglete de calidad.
Elección y estado de la hoja para cortes de inglete limpios
Una hoja con dentado alternado y un alto número de dientes reduce los astillados, pero eso es solo una parte de la ecuación. El factor determinante es el estado del carburo, no el número de dientes. Una hoja de 60 dientes ligeramente desafilada produce un resultado inferior a una hoja de 48 dientes perfectamente afilada.
Para las maderas duras y los MDF chapados, recomendamos una hoja con ángulo de ataque negativo o nulo. El ángulo negativo evita que el diente “muerda” en la madera y tira de la pieza hacia el tope en lugar de empujarla, lo que estabiliza el corte.
Reducir el astillado en la salida de la hoja
El astillado siempre ocurre en el lado de salida del diente. En una sierra radial, la hoja desciende hacia la pieza, por lo que los astillados aparecen en la cara inferior. Para cortes visibles en ambas caras:
- Aplique una cinta de enmascarar ancha sobre la línea de corte, en el lado inferior de la pieza. La cinta mantiene las fibras durante el paso del diente.
- Ajuste la velocidad de descenso para que la hoja avance lentamente en el último tercio del grosor, donde la madera ya no está soportada.
- Reemplace regularmente el trazo de la sierra de la placa sacrificial (insertar cero juego). Un insert desgastado deja un espacio debajo de la pieza que favorece el desgarro.
Un insert de cero juego nuevo elimina la mayoría de los astillados sin cambiar de hoja ni ralentizar el ritmo.
Tope y sujeción de la pieza: la fuente de error más subestimada
En un inglete a 45 grados, la componente lateral de la fuerza de corte empuja la pieza a lo largo del tope. Si la pieza se desliza, incluso unos décimos de milímetro durante el descenso de la hoja, la junta se desplazará.
La solución más simple es un sargento de palanca fijado al tope, que presiona la pieza sin deformación. Las pinzas de resorte son adecuadas para madera blanda, pero carecen de rigidez en roble o haya. El sargento de palanca ofrece un agarre constante independientemente de la especie.
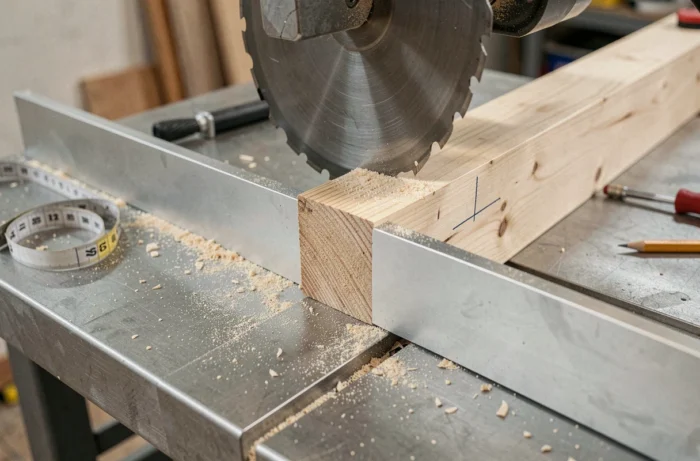
Otro punto a menudo pasado por alto: la planitud del tope en sí. Un tope ligeramente abombado crea un apoyo en dos puntos, y la pieza gira bajo la presión del sargento. Verificamos el tope con una regla de precisión antes de cada serie de cortes de inglete críticos. Si aparece un hueco, una cuña de aluminio rectificado pegada al tope corrige el problema de manera duradera.
Coping: la alternativa al inglete para los ángulos interiores de molduras
En molduras perfiladas, el inglete en ángulo interior presenta un problema estructural: la contracción de la madera abre la junta con el paso de las estaciones, independientemente del cuidado puesto en el corte. La técnica del coping (corte a copar) consiste en recortar el perfil de la moldura en una de las dos piezas para que se ajuste al relieve de la otra.
El principio es simple: corte la primera pieza a 90 grados, encajada en la esquina. La segunda pieza recibe primero un corte a 45 grados en la sierra radial, luego el perfil visible se recorta en la sierra de calar siguiendo la línea del inglete. La pieza copada se encaja en la primera sin depender de la geometría exacta de la pared.
Este método se aplica a zócalos, molduras y molduras de coronación. Requiere un poco más de tiempo por junta, pero el resultado se mantiene estable a lo largo del tiempo, incluso en paredes que no forman un ángulo perfecto de 90 grados.
El corte a inglete perfecto depende menos de la máquina que del control de cada variable periférica: aspiración, calibración por pieza de prueba, estado del carburo, sujeción de la pieza. Dominar estos cuatro parámetros transforma una sierra radial estándar en una herramienta de precisión.