A corte em ângulo na serra radial não perdoa aproximações. Um desvio de meio grau em uma moldura de quatro peças produz uma junta aberta de vários milímetros na montagem. Partimos do princípio de que você já domina o ajuste básico da sua máquina e que busca ganhar em precisão e repetibilidade em suas montagens.
Aspiração e restrições regulamentares sobre a poeira de madeira dura
Um ponto que a maioria dos guias de corte ignora: a qualidade da aspiração modifica diretamente a precisão do corte. Um capô de aspiração mal conectado permite que a serragem se acumule entre a peça e a batente, o que desloca o ângulo real em alguns décimos de grau, o suficiente para comprometer uma junta apertada.
A União Europeia estabeleceu um valor limite vinculativo de 2 mg/m³ para a poeira de madeira dura (fração inalável) em ambiente de trabalho, em vigor desde 17 de janeiro de 2023. Na Alemanha, a norma TRGS 553 revisada em fevereiro de 2025 impõe um coletor de poeira de classe M com dispositivo de alerta como mínimo para serras radiais e de esquadria.
Concretamente, recomendamos trabalhar com o capô de aspiração fechado, com um aspirador de classe M conectado permanentemente. Verifique o fluxo antes de cada série de cortes. Além da conformidade, um plano de corte limpo permite controlar visualmente o ângulo sem precisar soprar a serragem a cada passagem.
Para entender bem como realizar um corte em ângulo com uma serra radial, é necessário integrar essa restrição de aspiração desde a configuração do posto de trabalho.
Calibração do ângulo: método por peça de teste em vez de transferidor
O transferidor integrado à mesa da serra radial serve como ponto de partida, não como referência absoluta. Na maioria das máquinas, a graduação gravada apresenta um jogo mecânico. Observamos regularmente desvios que são suficientes para abrir uma junta visível na montagem.
Protocolo de verificação em quatro cortes
O método mais confiável para validar um ângulo consiste em cortar quatro sobras idênticas, montá-las em uma moldura fechada e medir o desvio residual na última junta. Se a moldura não fechar perfeitamente, o erro total se divide por oito (quatro cortes, duas faces por junta) para dar a correção a ser aplicada na base.
- Pegue quatro sobras de mesma seção, comprimento mínimo de 200 mm, na mesma madeira que sua peça final.
- Corte cada extremidade a 45 graus, totalizando oito cortes, sem modificar o ajuste entre as passagens.
- Monte a moldura a seco com fita adesiva e meça a abertura residual no último ângulo.
- Corrija a base em um quarto do desvio medido, e repita o teste até obter uma junta invisível.
Essa abordagem elimina a imprecisão do transferidor, a do olho e a da lâmina em si (desvio, desgaste lateral). A peça de teste permanece o único padrão confiável para um corte em ângulo de qualidade.
Escolha e estado da lâmina para cortes em ângulo nítidos
Uma lâmina com dente alternado e um número elevado de dentes reduz as lascas, mas isso é apenas uma parte da equação. O fator determinante é o estado do carbeto, não o número de dentes. Uma lâmina de 60 dentes levemente desgastada produz um resultado inferior a uma lâmina de 48 dentes perfeitamente afiada.
Para madeiras duras e MDF revestido, recomendamos uma lâmina com ângulo de ataque negativo ou nulo. O ângulo negativo impede que o dente “morda” a madeira e puxa a peça em direção à batente em vez de empurrá-la, o que estabiliza o corte.
Reduzir lascas na saída da lâmina
As lascas ocorrem sempre do lado de saída do dente. Em uma serra radial, a lâmina desce em direção à peça, portanto, as lascas aparecem na face inferior. Para cortes visíveis em ambas as faces:
- Aplicar uma fita adesiva larga na linha de corte, do lado inferior da peça. A fita mantém as fibras durante a passagem do dente.
- Ajuste a velocidade de descida para que a lâmina avance lentamente no último terço da espessura, onde a madeira não está mais sustentada.
- Substitua regularmente o traço de serra da placa sacrificial (inserto sem folga). Um inserto desgastado deixa um espaço sob a peça que favorece o arrancamento.
Um inserto sem folga novo elimina a maioria das lascas sem trocar de lâmina ou desacelerar o ritmo.
Batente e fixação da peça: a fonte de erro mais subestimada
Em um ângulo de 45 graus, a componente lateral da força de corte empurra a peça ao longo da batente. Se a peça escorregar, mesmo alguns décimos de milímetro durante a descida da lâmina, a junta ficará desalinhada.
A solução mais simples é um grampo de came fixado na batente, que pressiona a peça sem deformação. Os grampos de mola são adequados para madeira macia, mas carecem de rigidez em carvalho ou faia. O grampo de came oferece uma fixação constante, independentemente da espécie.
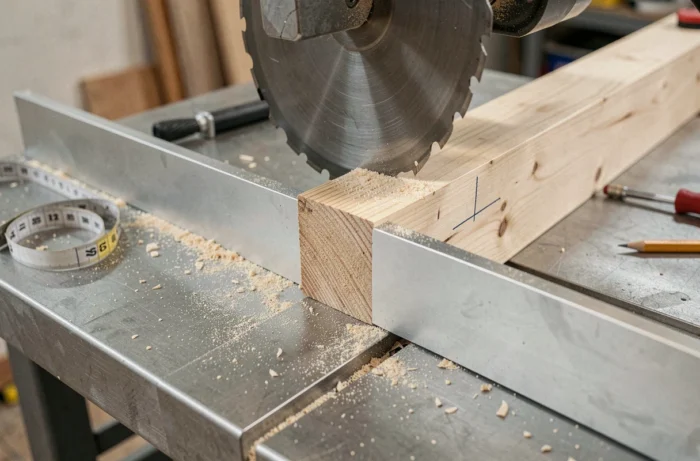
Outro ponto frequentemente negligenciado: a planicidade da batente em si. Uma batente levemente arqueada cria um apoio em dois pontos, e a peça gira sob a pressão do grampo. Verificamos a batente com uma régua de precisão antes de cada série de cortes em ângulo críticos. Se um rebaixo aparecer, uma calço de alumínio retificado colado na batente corrige o problema de forma duradoura.
Coping: a alternativa ao ângulo para ângulos internos de molduras
Em molduras perfiladas, o ângulo em ângulo interno apresenta um problema estrutural: a retração da madeira abre a junta ao longo das estações, independentemente do cuidado tomado no corte. A técnica do coping (corte a copo) consiste em recortar o perfil da moldura em uma das duas peças para que ela se encaixe no relevo da outra.
O princípio é simples: corte a primeira peça a 90 graus, encaixada no canto. A segunda peça recebe primeiro um corte a 45 graus na serra radial, e então o perfil aparente é recortado na serra tico-tico seguindo a linha do ângulo. A peça copiada se encaixa na primeira sem depender da geometria exata da parede.
Esse método se aplica a rodapés, cornijas e molduras de coroamento. Ele exige um pouco mais de tempo por junta, mas o resultado permanece estável ao longo do tempo, mesmo em paredes que não formam um ângulo perfeito de 90 graus.
O corte em ângulo perfeito depende menos da máquina do que do controle de cada variável periférica: aspiração, calibração por peça de teste, estado do carbeto, fixação da peça. Dominar esses quatro parâmetros transforma uma serra radial padrão em uma ferramenta de precisão.